Kaméidi ass e Komfortproblem
Bei Foussgeschwindegkeet ass d'Zännradnetz den dominante Geräisch an engem Rollstull. D'Flankenrauheet an d'Kontaktpositioun bestëmmen dat, dofir gëtt den Zänn amplaz geschliffen geschleeft.


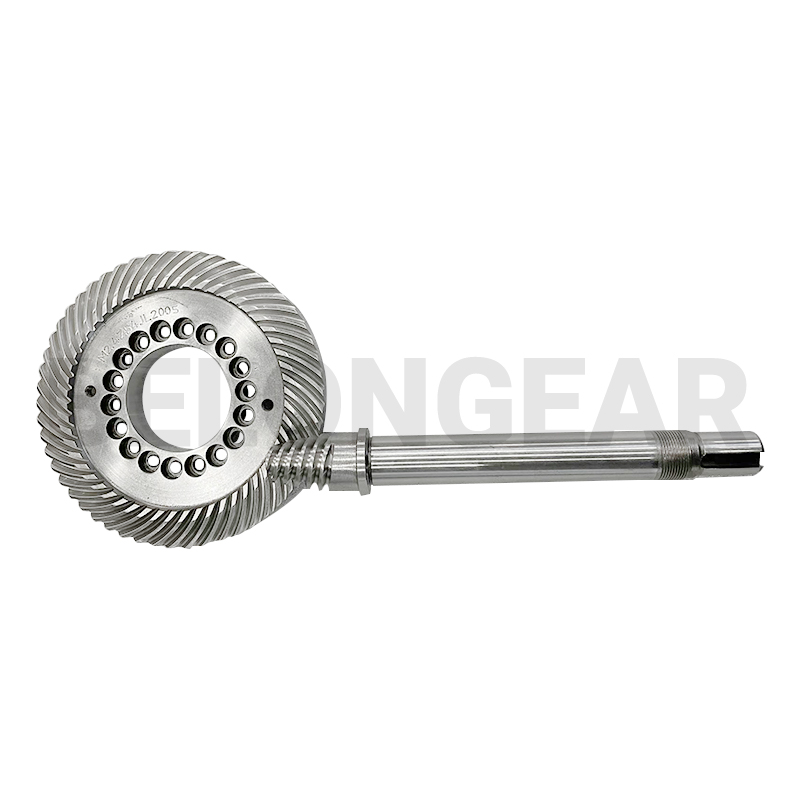
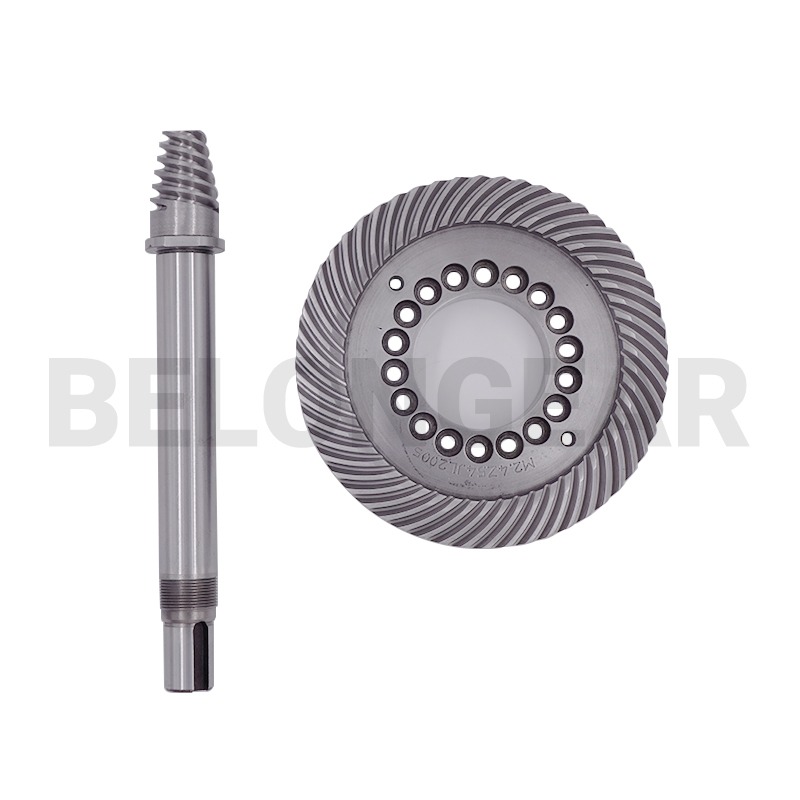

Bei engem Rollstullfuerer oder engem medizineschen Apparat gëtt d'Getriebe vun der Persoun beurteelt, déi niewendrun sëtzt. Rouege Laf an e sanfte Start si méi wichteg wéi d'Dréimomentkapazitéit, an den Offset ass dat, wat et engem klenge Motor erlaabt, nieft dem Rad oder dem Aktuator ze sëtzen.
Kleng Offset-Undriwwe ginn no dräi Saachen beurteelt, déi net an enger Dréimomentbewäertung optrieden.
Bei Foussgeschwindegkeet ass d'Zännradnetz den dominante Geräisch an engem Rollstull. D'Flankenrauheet an d'Kontaktpositioun bestëmmen dat, dofir gëtt den Zänn amplaz geschliffen geschleeft.
E Rollstull beschleunegt a hält stänneg op. E Réckspill, deen an enger Maschinn akzeptabel ass, gëtt bei all Richtungsännerung als Schlag gefillt.
De Motor muss nieft dem Rad oder am Aktuator sëtzen. Den Offset ass deen eenzege Grond, firwat d'Geometrie passt, dofir bestëmmt d'Gehäuse den Offset anstatt ëmgedréint.
Kleng Undriffs ginn normalerweis mat enger Spur- oder Planetarstufe gebaut; déi offset-Schrägform gëtt gewielt, wann d'Layout e rechte Wénkel brauch.
| Aspekt | Spiralschräg (kräizend) | Hypoid (Offset) |
|---|---|---|
| Layout | Spur oder planetaresch, inline | Hypoid, rechtwénkel mat Offset |
| Raum | Braucht Längt laanscht d'Achs | Passt nieft dem Rad oder dem Aktuator |
| Kaméidi | Gang jäizt bei Geschwindegkeet | Roueg wann de Kontakt an d'Rauheet kontrolléiert sinn |
| Géigereaktioun | Niddreg mat engem planetareschen | Muss deklaréiert ginn; bei all Ëmdréiung gefillt |
| Lueden | Méi héich Dréimomentkapazitéit | Liicht Laascht, Komfortaufgab |
| Déngscht | Versiegelt Eenheet | Versiegelt Eenheet; den Apparat ass net um Terrain justierbar |
Bei engem klenge Modul entscheeden d'Bohrung an d'Referenzpunkttoleranzen, ob d'Paar roueg leeft, dofir gi se zesumme mam Offset aus der Zeechnung gelies.
| Parameter | Dëst Produkt | Wéi et confirméiert gëtt |
|---|---|---|
| Modul- an Zännzuelen | Klengt Modul, aus der Zeechnung | Zeechnen |
| Offset-Distanz E | Aus der Wunnengszeechnung | Zeechnen |
| Géigereaktioun | Pro Paar deklaréiert; direkt um Lenkrad gefillt | Meshing-Rapport |
| Bohrungs- a Referenzauslaf | Méi enk wéi d'Zänntoleranz bei dëser Gréisst | Dimensiounsrapport |
| Material a Behandlung | No der Zeechnung; Korrosiounsbeständegkeet kann erfuerderlech sinn | Materialzertifikat |
| Genauegkeet | Zu der Zeechnung; no der Härtung geschliffen | Genauegkeetsbericht |
Bei dëser Gréisst dominéieren d'Inspektioun an d'Handhabung de Präis, net d'Material.
Kleng Festplacken ginn a Stécker kaaft; d'Installatioun dominéiert en eenzege Set.
En Zil mat manner Rauschen bedeit méi Zäit fir d'Endphase an eng méi enk Paarvergläichung.
Edelstahl- oder beschichtete Optiounen änneren souwuel de Präis wéi och d'Liwwerzäit.
Apparater, déi gebotzt oder steriliséiert ginn, mussen entspriechend verpackt a gehandhabt ginn.
Den Zänn gëtt no der Härtung geschliffen, well op engem klenge Satz ass d'Rauheet dat, wat de Benotzer héiert.

Blank geschmied no bei der Form, sou datt de Kärenfluss der Zännwurzel folgt anstatt duerchgeschnidden ze ginn.

Bohrung, Flächen an d'Montageschëller gedréit; dës sinn d'Referenzpunkten, vu wou aus den Zänn geschnidden a gemooss gëtt.

Hypoidzänn, déi op enger Gleason-Maschinn no der Offset, dem Kegelofstand an dem Spiralwénkel op der Zeechnung geschnidden goufen.

Karburéieren an Härten op déi spezifizéiert Gehäusedéift an Kärhärte, mat Schleifmaterial op de Flanken.

Referenzpunkte ginn no der Härtung geschliffen, well den Zänn relativ zu hinne geschliffen gëtt.

Flanken ginn op dat endgültegt Profil geschliffen, wat d'Verzerrung korrigéiert, déi duerch d'Offsetgeometrie méi schwéier ze absorbéieren ass.
Spill a Rauheet ginn um Puer iwwerpréift, well dat déi zwou Gréissten sinn, déi de Benotzer als Kaméidi a Klopfen erreechen.

Bohrung, Fläch, Montagedistanz an Offset-Referenz.
Rapport erausginn
Chimie a mechanesch Eegeschafte vum Rohstaaf.
Rapport erausginn
Uewerflächenhärte nom Härten.
Rapport erausginn
Gehäusedéift a Mikrostruktur um Zänn.
Rapport erausginn
Flankenrauhheet, déi dominéiert den Hypoidgeräisch.
Rapport erausginn
Profil, Versteigung a Steigung um Zännradmiesszentrum.
Rapport erausginn
Kontaktmuster a Spill um zesummegesate Puer.
Rapport erausginnKleng Offset-Undriwwe ginn do benotzt, wou e kompakten rechte Wénkel roueg a widderhuelbar muss sinn.
 Automatiséierung
 Robotik
 Iessen & Gedrénks
 Loftfaart
Well de Motor nieft dem Rad oder am Aktuator muss sëtzen. E Spurpaar géif eng Längt laanscht d'Achs brauchen, déi den Apparat net huet.
Rou kënnt vun der Flankenrauheet an der Kontaktpositioun, déi allebéid duerch Schleifen a Paarvergläichung kontrolléiert ginn. E spezifesche Schallpegel muss als Viraussetzung uginn ginn, net ugeholl ginn.
Et gëtt bei all Richtungsännerung als Klack gespiert, dofir gëtt et pro Paar deklaréiert anstatt als Toleranzband ze hannerloossen.
Wou d'Zeechnung et spezifizéiert. D'Sort muss op der Zeechnung sinn, well se souwuel d'Bearbechtung wéi och d'Ladekapazitéit ännert.
Schéckt d'Zeechnung vum Apparat oder vum Aktuator mam Zil fir Geräischer an dem Spillraum. Béides sinn Ufuerderungen, déi musse festgeluecht ginn, keng Standardwäerter, déi ugeholl solle ginn.