01

Schmiede
Blank geschmied zu enger bal netter Form, sou datt d'Zännwurzel e kontinuéierleche Kärenfloss hält.


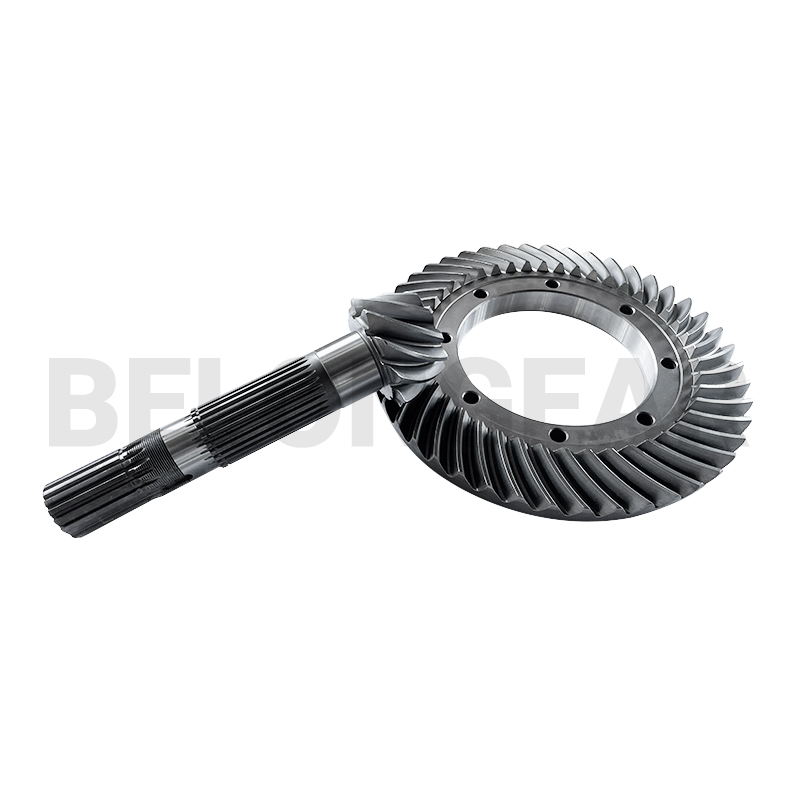


De Gleason-System ass déi laang etabléiert Method fir Kegelzahnradverhältnisser bei Trakteren: op enger Gleason-Maschinn geschnidden, karburéiert an dann paarweis gelappt. Et ass um Terrain gutt verstanen an einfach ze warten.
E Spiralkegelrad gëtt souwuel duerch d'Veraarbechtung vun sengem Zänn wéi och duerch seng Dimensiounen definéiert. D'Route bestëmmt déi erreechbar Genauegkeet, de Kaméidi an d'Käschten, dofir gëtt se ausgemaach, ier d'Zeechnung erausginn gëtt, anstatt se un d'Werkstatt ze iwwerloossen.
| Streck | Wéi den Zänn fäerdeg ass | Ausgewielt wéini | Limitatioun |
|---|---|---|---|
| Gleason huet gelapptDËS SÄIT | D'Zänn ginn geschnidden, gehärtet an dann a passenden Puer op engem Gleason-Lapper iwwerlappt. D'Paar gëtt mat Schleifmëttel zesummegeschloen, sou datt de Kontakt iwwer de ganzen Zänn entsteet anstatt nëmmen do wou de Fräser en verlooss huet. | Rouege Laf bei mëttlerer Geschwindegkeet; grouss Volumen; de klassesche Wee fir Autoen a Getriebemotoren. | D'Läppen korrigéiert de Kontakt, net d'Geometrie vun der geschniddener Zänn, sou datt déi erreechbar Genauegkeet virum Härten festgeluecht gëtt. |
| Gleason Terrain | Nom Härten ginn d'Zännflanken op enger Gleason-Schleifmaschinn geschliffen. D'Schleifen korrigéiert d'Verzerrung, déi d'Härten hannerléisst, sou datt den fäerdegen Zänn an enger enker Profiltoleranz bleift, anstatt op d'Läppen ze vertrauen, fir de Kontakt ze retten. | Méi héich Geschwindegkeet, méi genee Genauegkeet a manner Kaméidi wéi Lappen; de Wee fir Getrieber, déi kontinuéierlech lafen. | Schleifen ass e méi luesen a méi deieren Endschritt, dofir gëtt et gewielt, wou Genauegkeet et gerechtfäerdegt. |
| Klingelnberg haart Schnëtt | D'Zänn gi grob mëll geschnidden, gehärtet an dann duerch haart Schneiden op enger Klingelnberg-Maschinn fäerdeg gemaach. D'Schneiden vum gehärteten Zänn vermeit eng separat Schleifoperatioun an hält d'Zännuewerfläch fräi vu Schleifspuren. | Haart Veraarbechtung wou Schleifen schwéier ass, a fir d'Geometrie vum Klingelnberg-System. | De mëllen Grobschnëtt muss dat richtegt Material verloossen, dofir sinn Grob- a Haartschneiden als eng Operatioun geplangt. |
Déi folgend Wäerter stamen aus der Zeechnung fir dësen Artikel. Wa se op der Säit e Material oder eng Genauegkeetsklass uginn, gëtt dat hei widderholl; alles anescht gëtt mat Iech während der Iwwerpréiwung vun de Zeechnunge bestätegt anstatt aus dem Katalog unzehuelen.
| Artikel | Dëst Produkt | Wéi et confirméiert gëtt |
|---|---|---|
| Gangart | Gleason-geschniddene Kegelzahnrad a Ritzrad | Zeechnen |
| Veraarbechtung | Karburéiert, dann als Paar gelappt | Meshing-Rapport |
| Material | Säthärtungslegierungsstahl no Zeechnung | Materialzertifikat |
| Déngscht | Traktergetriebe an Endantrieb | Zeechnen |
| Genauegkeet | Op d'Zeechnung; Kontakt um Puer verifizéiert | Genauegkeetsbericht |
| Liwwerungsumfang | Matched Pair, Produktioun oder Ersatz | Meshing-Rapport |
Ersatzgetriebe fir den Trakter ginn op Basis vun deem ugebueden, wat existéiert, net op Basis vun deem, wat e Katalog viraussetzt.
Eng Zeechnung ass séier; eng ofgenotzt Prouf muss gemooss ginn, ier eppes geschnidde ka ginn.
Béid Memberen zesummen vermeiden et, en neit Zännrad op e verschleewent Ritzel unzepassen.
D'Gehäusedéift follegt der Aufgab a bestëmmt d'Zäit vum Uewen.
Ee Reparaturset an eng Saison Ersatzdeeler hunn ënnerschiddlech Präisser.
Déi meescht Reklamatiounen iwwer e Spiralkegelundriff kommen éischter vun der Montage wéi vun den Zänn. Dëst sinn déi dräi Punkten, déi e Monteur op der Maschinn kontrolléiere muss.
Den Zänn gëtt geschnidden, gehärtet an dann géint säin eegent Ritzrad iwwerlappt. Iwwerlappung entsteet de Kontakt iwwer d'Uewerfläch, sou datt dat fäerdegt Paar zesummepasst anstatt austauschbar ass.
Blank geschmied zu enger bal netter Form, sou datt d'Zännwurzel e kontinuéierleche Kärenfloss hält.

Bohrung, Flächen a Montageschëller gedréit; dës sinn d'Referenzpunkten, vun deenen d'Zänn geschnidden a gemooss ginn.

Spiralzänn, déi op enger Gleason-Maschinn op de Steigkegel an den Montagedistanz op der Zeechnung geschnidden goufen.

Karburéieren, Härten an Anlassen op déi spezifizéiert Gehäusedéift an Kärhärte.

Buerungs- an Positionéierungsduerchmiesser ginn nom Härten geschliffen, sou datt d'Zännrad trei mat hiren Ausgangspunkten leeft.

Schlësselen, Gewënn a gebuert Elementer no Zeechnung gefräst.

D'Paar gëtt mat enger Schleifmëttel zesummegeluecht, déi de Kontakt entwéckelt a Spill verursaacht.

D'Identifikatiounsnummer an d'Hëtztnummer sinn esou markéiert, datt dat iwwerlappt Paar während der Packung zesumme bleift.

Gereinigt, korrosiounsgeschützt a verpackt an enger bannenzeger Këscht, Karton an Holzkëscht.
D'Streck entscheet, wéi eng Kontrollen zoutreffen. All Satz gëtt um Zännradzentrum gemooss an d'Paar gëtt a Vernetzung bruecht, an d'Resultater ginn zesumme mat de Wueren erausginn anstatt intern gehale ze ginn.

Bohrung, Fläch an Montagedistanz entspriechend der Zeechnung.Dimensiounsrapport

Chimie a mechanesch Eegeschafte vum Rohstaaf.Materialzertifikat

Uewerflächenhärte no der Härtung an dem Anlassen.Bericht iwwer d'Hëtzebehandlung

Gehäusedéift a Mikrostruktur um Zänn.Bericht iwwer d'Hëtzebehandlung

Flankenrauhheet nom Läppen, déi Geräischer verursaacht.Rauheetsbericht

Zänngenauegkeet a Spilloflaf um Zännradmiesszentrum.Genauegkeetsbericht

Kontaktmuster a Spill um zesummegesate Puer.Meshing-Rapport
Spiralkegelzahnrad ginn fir eng glat rechtwénkleg Transmissioun bei héijer Geschwindegkeet gewielt. Belon liwwert Zahnrad an dës Industrien.
 Landwirtschaft
 Bau
 Iessen & Gedrénks
Eng Famill vu Methoden a Maschinnen fir Kegelzahnrad ze schneiden. D'Zänn ginn op enger Gleason-Maschinn generéiert an dann iwwerlappt, wat déi etabléiert Method fir dës Klass vun Zahnrad ass.
De Modell hëlleft d'Getriebe z'identifizéieren, awer d'Geometrie muss ëmmer nach aus der Zeechnung oder aus der Miessung vum Deel kommen.
Fir dësen Zweck bitt dat iwwerlappt Paar de rouege Kontakt, deen néideg ass, zu engem Präis, deen de Reparaturmaart akzeptéiert. Schleifen gëtt benotzt, wou Genauegkeet et verlaangt.
Jo, an et ass recommandéiert, well Kontakt a Réckschlag zum Puer gehéieren.
Schéckt d'Zeechnung oder dat ofgenotzt Paar zesumme mat der Montagedistanz an der Déngschtleeschtung. D'Streck, d'Material an d'Genauegkeet kënnen dann am Verglach mat deem, wat d'Maschinn tatsächlech brauch, bestätegt ginn.