01

Schmiede
Blank geschmied no der Form; de Kärenfluss folgt der Zännwurzel.


E Geschwindegkeetsreduzéierer multiplizéiert all Zännfehler an e Positiounsfehler vun der Ausgangspositioun, sou datt d'Zännrad no der Härtung muss fäerdeg gemaach ginn. Dës Spiralkegelfässer ginn op de Flanken geschliffen an um Zentrum vum Zännrad gemooss, ier d'Paar fräigesat gëtt.
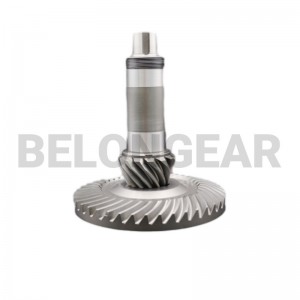
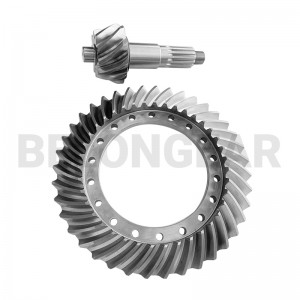
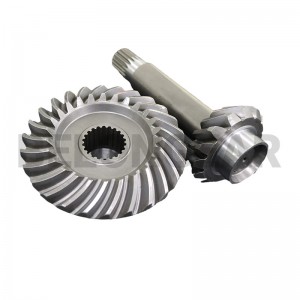
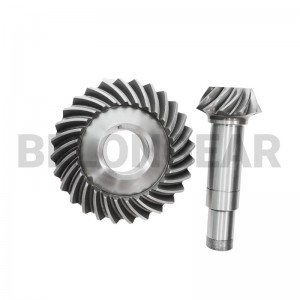
E Spiralkegelrad gëtt souwuel duerch d'Veraarbechtung vun sengem Zänn wéi och duerch seng Dimensiounen definéiert. D'Route bestëmmt déi erreechbar Genauegkeet, de Kaméidi an d'Käschten, dofir gëtt se ausgemaach, ier d'Zeechnung erausginn gëtt, anstatt se un d'Werkstatt ze iwwerloossen.
| Streck | Wéi den Zänn fäerdeg ass | Ausgewielt wéini | Limitatioun |
|---|---|---|---|
| Gleason huet gelappt | D'Zänn ginn geschnidden, gehärtet an dann a passenden Puer op engem Gleason-Lapper iwwerlappt. D'Paar gëtt mat Schleifmëttel zesummegeschloen, sou datt de Kontakt iwwer de ganzen Zänn entsteet anstatt nëmmen do wou de Fräser en verlooss huet. | Rouege Laf bei mëttlerer Geschwindegkeet; grouss Volumen; de klassesche Wee fir Autoen a Getriebemotoren. | D'Läppen korrigéiert de Kontakt, net d'Geometrie vun der geschniddener Zänn, sou datt déi erreechbar Genauegkeet virum Härten festgeluecht gëtt. |
| Gleason TerrainDËS SÄIT | Nom Härten ginn d'Zännflanken op enger Gleason-Schleifmaschinn geschliffen. D'Schleifen korrigéiert d'Verzerrung, déi d'Härten hannerléisst, sou datt den fäerdegen Zänn an enger enker Profiltoleranz bleift, anstatt op d'Läppen ze vertrauen, fir de Kontakt ze retten. | Méi héich Geschwindegkeet, méi genee Genauegkeet a manner Kaméidi wéi Lappen; de Wee fir Getrieber, déi kontinuéierlech lafen. | Schleifen ass e méi luesen a méi deieren Endschritt, dofir gëtt et gewielt, wou Genauegkeet et gerechtfäerdegt. |
| Klingelnberg haart Schnëtt | D'Zänn gi grob mëll geschnidden, gehärtet an dann duerch haart Schneiden op enger Klingelnberg-Maschinn fäerdeg gemaach. D'Schneiden vum gehärteten Zänn vermeit eng separat Schleifoperatioun an hält d'Zännuewerfläch fräi vu Schleifspuren. | Haart Veraarbechtung wou Schleifen schwéier ass, a fir d'Geometrie vum Klingelnberg-System. | De mëllen Grobschnëtt muss dat richtegt Material verloossen, dofir sinn Grob- a Haartschneiden als eng Operatioun geplangt. |
Déi folgend Wäerter stamen aus der Zeechnung fir dësen Artikel. Wa se op der Säit e Material oder eng Genauegkeetsklass uginn, gëtt dat hei widderholl; alles anescht gëtt mat Iech während der Iwwerpréiwung vun de Zeechnunge bestätegt anstatt aus dem Katalog unzehuelen.
| Artikel | Dëst Produkt | Wéi et confirméiert gëtt |
|---|---|---|
| Gangart | Spiralkegelzahnrad a Ritzradsatz | Zeechnen |
| Material | Säthärtungslegierungsstahl no Zeechnung | Materialzertifikat |
| Veraarbechtung | Zännflanken no der Härtung geschliffen | Genauegkeetsbericht |
| Genauegkeet | No der Qualitéit op der Zeechnung; DIN 5-6 typesch fir dës Aufgab | Genauegkeetsbericht |
| Déngscht | Positionéierung a kontinuéierlech Reduktioun bei Geschwindegkeetsreduzéierer | Zeechnen |
| Liwwerungsumfang | Rad a Ritzrad als e passend Koppel | Meshing-Rapport |
Véier Variablen bestëmmen de Wee, d'Liwwerzäit an de Präis vun engem Reduktiounsgetriebe-Set.
Eng méi enk Klass bedeit normalerweis eng zweet Finish-Duerchféierung an eng méi laang Inspektioun.
Eng schmuel Fënster forcéiert d'Paarvergläichung an, dacks, Läppchen oder Schleifen no Montagekontrollen.
En héije Verhältnis op engem klenge Ritzel dréckt d'Geometrie Richtung Limit vun riichte Zänn.
E komplette Bericht iwwer Dimensioune plus Zännradgenauegkeet plus Vernetzung dauert méi laang wéi e Bericht iwwer Dimensioune eleng.
Déi meescht Reklamatiounen iwwer e Spiralkegelundriff kommen éischter vun der Montage wéi vun den Zänn. Dëst sinn déi dräi Punkten, déi e Monteur op der Maschinn kontrolléiere muss.
Den Zänn gëtt mat Schleifmaterial geschnidden, gehärtet an dann op de Profil geschliffen. D'Schleifen korrigéiert d'Verzerrung, déi duerch d'Hëtzebehandlung entsteet, sou datt déi fäerdeg Genauegkeet net vum Uewen ofhänkt.
Blank geschmied no der Form; de Kärenfluss folgt der Zännwurzel.

Buerung, Säiten an Montageschulter als Schnëtt- a Miessreferenzpunkten gedréit.

Zänn sinn liicht stolz geschnidden, sou datt d'Schleifen no der Härtung nach Material ze entfernen huet.

Karburéieren an Härten op déi spezifizéiert Gehäusedéift, mat Schleifmaterial op de Flanken.

D'Referenzpunkte ginn als éischt geschliffen, well den Zänn relativ zu hinne geschliffen gëtt.

Flanken op engem Gleason-Schleifer bis zum definitive Profil geschliffen, wouduerch d'Verzerrung duerch d'Hëtzebehandlung korrigéiert gouf.
D'Streck entscheet, wéi eng Kontrollen zoutreffen. All Satz gëtt um Zännradzentrum gemooss an d'Paar gëtt a Vernetzung bruecht, an d'Resultater ginn zesumme mat de Wueren erausginn anstatt intern gehale ze ginn.

Bohrung, Fläch an Montagedistanz entspriechend der Zeechnung.Dimensiounsrapport

Chimie a mechanesch Eegeschafte vum Rohstaaf.Materialzertifikat

Uewerflächenhärte nom Härten.Bericht iwwer d'Hëtzebehandlung

Gehäusedéift a Mikrostruktur um Zänn.Bericht iwwer d'Hëtzebehandlung

Buedemflankenrauheet, den Haaptursaacher fir den Geräisch vun der Zahnradverbindung.Rauheetsbericht

Profil, Versteigung a Steigung um Zännradmiesszentrum.Genauegkeetsbericht

Kontaktmuster a Réckspill um Puer.Meshing-Rapport
Spiralkegelzahnrad ginn fir eng glat rechtwénkleg Transmissioun bei héijer Geschwindegkeet gewielt. Belon liwwert Zahnrad an dës Industrien.
 Automatiséierung
 Robotik
 Metallurgie
 Zement
Läppen erstellt e Kontakt, awer kann de Schnëttprofil net korrigéieren. E Reduzéierer, deen seng Positioun widderhuele muss, brauch de Profil no der Härtung korrigéiert, wat Schleifen mécht.
De Grad op der Zeechnung gëtt iwwerpréift a gemellt. Fir Reduzéierer ass dat typescherweis DIN 5-6, awer d'Zuel gëtt pro Zeechnung ausgemaach anstatt aus engem Katalog versprach.
Jo, an dat sollt et och sinn. Kontakt a Géigereaktioun gehéieren zum Puer, dofir sinn déi zwee Memberen zesummegeschnidden, fäerdeg a vernetzt.
Vun der Zeechnung aus, oder andeems dat existent Koppel an d'Gehäuse gemooss ginn. Den Ofstand vun der Montage muss bestätegt ginn, soss sëtzt de Kontaktmuster op der falscher Plaz.
Schéckt d'Zeechnung oder dat ofgenotzt Paar zesumme mat der Montagedistanz an der Déngschtleeschtung. D'Streck, d'Material an d'Genauegkeet kënnen dann am Verglach mat deem, wat d'Maschinn tatsächlech brauch, bestätegt ginn.